Oda 102, Bina 13, Alan A, Wanyang Zhongchuang Parkı, Ganyao Kasabası, Jiashan İlçesi, Zhejiang Çin.
Haberler
Ev / Haberler / Sektör haberleri / Cıvata Torku Hesaplaması: Formül, Kritik Faktörler ve Pratik Örnekler
Sıkma sırasında kopan bir cıvata ve birkaç hafta kullanımdan sonra gevşeyen bir bağlantı, aynı temel nedene sahip iki zıt arıza modudur: anahtara uygulanan tork ile bağlantıda oluşturulan gerçek sıkma kuvveti arasında güvenilmez bir ilişki. Standart formül T = K × D × F, torku cıvata ön yüküne dönüştürür, ancak bu dönüşümün doğruluğu neredeyse tamamen iki girdiye bağlıdır: hedef kelepçe yükü ve somun faktörü K. Bu ikisini doğru şekilde aldığınızda hesaplanan tork, cıvatayı akmaya doğru itmeden sıkı kalan bir bağlantı üretir. Yanlış anlarsanız aynı anahtar ayarı ya cıvatayı kırar ya da bağlantıyı tehlikeli derecede gevşek bırakır. Bu makalede hesaplama, doğruluğuna karar veren değişkenler ve bu değişkenlerin gerçek üretim ve bakım çalışmalarında nasıl yönetileceği açıklanmaktadır.
Her geleneksel cıvata torku hesaplaması aynı ilişkiyi kullanır:
T = K × D × F
Nerede:
Anahtara uygulanan torkun yalnızca yüzde 10 ila 16'sı kenetleme kuvveti olarak ortaya çıkar. Geri kalanı cıvata başının altındaki sürtünme, birbirine geçen dişler arasındaki sürtünme ve diş helezonunun sıkıştırma hareketi tarafından tüketilir. Tüm bu kayıpları tek bir ampirik sayıda yakalamak için fındık faktörü mevcuttur. Maddi bir sabit değildir ve bir kez aranıp her yerde yeniden kullanılamaz. Bu, cıvata torku hesaplamasında en yaygın hatadır.
Hedef ön yükü aslında eklemi bir arada tutan kuvvettir. Bağlantıyı servis yükleri altında kapalı tutacak kadar yüksek, ancak cıvata malzemesinin akma dayanımının altında kalacak kadar da düşük olmalıdır. Standart yaklaşım cıvatanın kanıt yükünden çalışmaktır.
Kanıt yükü = kanıt dayanımı × çekme gerilmesi alanı (A s )
Çoğu yapısal ve makine bağlantısı için hedef ön yük, kalıcı olmayan bağlantılar için kanıt yükünün yüzde 75'i ve cıvatanın çıkarılmayacağı kalıcı bağlantılar için yüzde 90'a kadar ayarlanır. Contalı bağlantılar, contayı aşırı sıkıştırmadan korumak için genellikle yüzde 50 ila 60 arasında kalır.
| Boyut | Çekme gerilimi alanı A s (mm 2 ) | Sınıf 8.8 dayanıklı yük (kN) | Derece 10,9 dayanıklı yük (kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
Mukavemet dereceleri, bir cıvatanın kalıcı deformasyondan önce ne kadar yük taşıyabileceğini tanımlar. 8.8 dereceli bir cıvatanın dayanım gücü yaklaşık 580 MPa, 10.9 dereceli cıvata yaklaşık 830 MPa ve 12.9 dereceli cıvata yaklaşık 970 MPa'dır. Daha yüksek kaliteler, aynı cıvata boyutunda daha yüksek bir ön yüke izin verir, ancak aynı zamanda hedef ön yük ile akma noktası arasındaki boşluk daraldığı için hassas sıkmayı daha kritik hale getirir.
Somun faktörü herhangi bir cıvata torku hesaplamasındaki en büyük belirsizlik kaynağıdır. Cıvata boyutu ve hedef ön yük makul bir güvenle belirlenebilir, ancak K yüzey işlemine, yağlamaya, diş toleransına, sıkma hızına ve hatta bağlantı elemanının kullanım sayısına göre değişir. K'daki küçük bir kayma, aynı kelepçe yüküne ulaşmak için gereken torkta büyük bir kaymaya neden olur.
| Yüzey durumu | Somun faktörü K aralığı |
|---|---|
| Düz çelik, temiz ve kuru | 0,20 – 0,25 |
| Çinko kaplamalı, kuru | 0,25 – 0,35 |
| Çinko kaplamalı, hafifçe yağlanmış | 0,18 – 0,22 |
| Siyah oksit, yağlı | 0,15 – 0,20 |
| Fosfat ve yağ | 0,16 – 0,20 |
| Paslanmaz çelik, kuru | 0,30 – 0,40 |
Bu aralıklar başlangıç noktalarıdır, garanti edilen değerler değildir. Kaplama kalınlığı, yağlayıcı türü ve diş kaplaması, belirli bir bağlantı elemanı grubu için sonucu değiştirir. Kendi kaplama ve diş açma sürecini kontrol eden bir üretici, genel bir tabloya güvenmekten çok daha güvenli olan, gerçek üretim parçalarına dayalı olarak tork rehberliği sağlayabilir.
Kalıcı olmayan bir yapısal bağlantıya monte edilmiş, çinko kaplamalı ve hafifçe yağlanmış, 8.8 sınıfında bir M10 x 1,5 cıvatayı düşünün. Hesaplama beş adımda gerçekleşir.
Hesaplanan tork yaklaşık 50 N·m'dir. Şimdi son adımı K = 0,30 ile tekrarlayın; bu, kuru durumdaki aynı çinko kaplı cıvata için gerçekçidir: T = 0,30 × 0,010 × 25,230 = 75,7 N·m. Hedef kelepçe yükü değişmese bile tork yüzde 50 artar. Bu nedenle genel bir tablodan tork değerini kopyalamak risklidir; aynı cıvata, nasıl kaplandığına ve yağlandığına bağlı olarak çok farklı tork ayarları gerektirebilir.
Kara oksit sınıfı 8.8 altıgen başlı cıvatalar kullanan makine düzenekleri aynı hesaplama yolunu izler ancak kaplama, somun faktörünü değiştirir. Hafif yağlı film içeren bir kara oksit cıvata tipik olarak 0,15 ila 0,20 aralığına düşer ve bu da aynı ön yük için gereken torku düşürür.
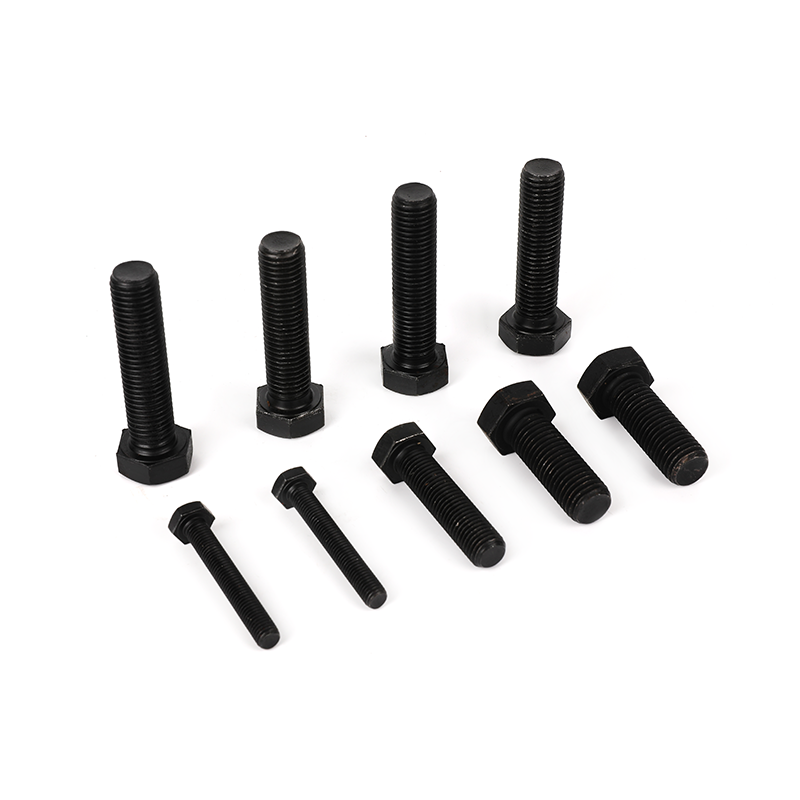 Kontrollü Ön Yükleme için Sınıf 8.8 Siyah Oksit Tam Dişli Altıgen Başlı Cıvatalar Bu altıgen başlı cıvatalar, somun faktörünü hafif yağla yaklaşık 0,15-0,20'ye kaydıran bir siyah oksit kaplama kullanır ve böylece tork-ön yükleme hesaplamalarının doğru yapılmasını sağlar. Montaj koşulları ve kaplama etkileri önemli olduğunda bunları göz önünde bulundurun. Ürünü Görüntüle →
Kurulum koşulları kontrol edilmezse, doğru hesaplanmış bir tork değeri bile montaj hattında başarısız olabilir. Aşağıdaki faktörler düzenli olarak ölçülen kelepçe yükünün hesaplanan değerden farklı olmasına neden olur.
Titreşim torkun tek başına çözemeyeceği ayrı bir sorundur. Bir eklem, doğru başlangıç torkuna rağmen kullanım sırasında ön yükünü kaybederse bunun nedeni genellikle sürtünmenin karşı koyamayacağı kayma veya bükülmedir. Anlamak Altıgen cıvatalar kullanım sırasında neden gevşer? ön yükleme problemini ortak tasarım probleminden ayırmaya yardımcı olur.
Standart tablolar yaygın altıgen cıvataları kapsar ancak birçok endüstriyel uygulama, standart cıvata gibi davranmayan bağlantı elemanları kullanır. Üç grup, hesaplamanın nereye uyarlanması gerektiğini gösterir.
Flanş cıvatası, sıkıştırma basıncını daha geniş bir yatak alanına dağıtarak gömme kaybını azaltır ve ön yükün tutulmasını artırır. Kaymayı önleyici dokular, dönmeye direnç gösteren sürtünmeyi artırır ve eklemi dinamik yükler altında daha stabil hale getirir. Tork formülü hâlâ geçerlidir ancak gerçek flanş geometrisi ve yüzey işlemi için somun faktörünün belirlenmesi gerekir. Kaymayı önleyici dokuya sahip 10.9 kalite çinko kaplamalı flanş cıvatası tipik bir örnektir ve tork spesifikasyonu, altıgen cıvata tablosundan ziyade gerçek kaplama yüzeyindeki testlerden alınmalıdır.
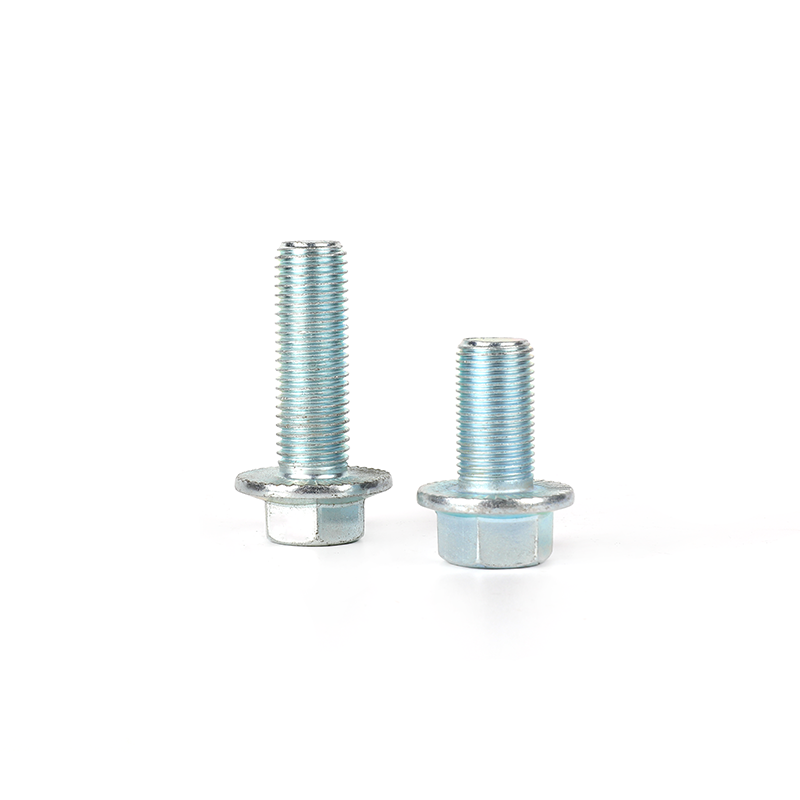 Kaymaz Dokulu Sınıf 10.9 Çinko Kaplama Flanş Cıvataları Flanş cıvataları, kelepçeleme basıncını daha geniş bir dayanma alanına dağıtır ve kaymayı önleyici doku, dinamik yükler altında bağlantı stabilitesi için sürtünmeyi artırır. Bu örnek, tork spesifikasyonlarının neden gerçek kaplama yüzeyinde doğrulanması gerektiğini vurgulamaktadır. Ürünü Görüntüle →
Fotovoltaik montaj yapılarında genellikle 12.9 kalite cıvatalar kullanılır çünkü yüksek dayanıklılık, kompakt boyutlarda güçlü bir kenetleme sağlar. Hesaplama için pratik pencere dardır: kanıt yükünün yüzde 75'inde, 12,9'luk bir cıvata kabaca 970 MPa'ya kadar gerilir ve yüzde 10 ila 15'lik aşırı sıkma, malzemeyi akmaya doğru itebilir. Doğrulanmış somun faktörleri ve kalibre edilmiş takımlar bu uygulamada çok önemlidir. PV yapılarda kullanılan 12.9 kalite çinko kaplı havşa başlı kare boyunlu pulluk cıvataları, bu düzeyde kontrol gerektiren bağlantı elemanlarının iyi bir örneğidir.
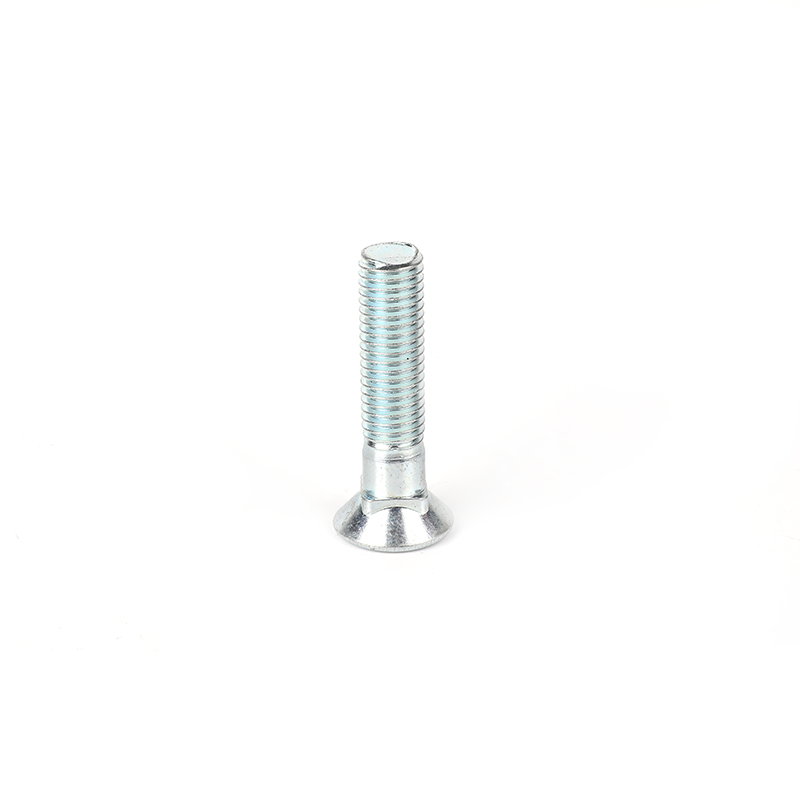 Sınıf 12.9 Çinko Kaplama Havşalı Kare Boyunlu Pulluk Cıvataları Yüksek mukavemetli 12,9 pulluk cıvataları, %75'lik yükte 970 MPa'ya yakın bir gerilime tabi tutulur ve doğrulanmış somun faktörleri ve kalibre edilmiş aletler gerektirir. Havşa başlı kare boyunlu tasarımları, hassas kelepçelemenin kritik olduğu fotovoltaik montaj yapılarına uygundur. Ürünü Görüntüle →
İç geçişlere sahip petrol borusu vidaları gibi içi boş cıvataların etkin kesiti azaltılmıştır. Aynı nominal boyuttaki katı bir cıvatanın çekme gerilimi alanı yük kapasitesini olduğundan fazla tahmin eder, dolayısıyla standart hesaplama güvenli olmayan bir ön yük oluşturur. Tork spesifikasyonuna güvenilmeden önce içi boş bölümün gerçek gerilim alanı ölçülmeli veya bir çekme testi yapılmalıdır.
Her cıvata torku hesaplamasını bir grafik değerinden değil, cıvata malzemesinin kanıt yükünden başlatın. Cıvata kalitesi ve gerilim alanından hedef ön yükü tanımlayın, kaplama ve yağlama durumuna tam olarak uyan bir somun faktörü seçin ve bağlantının güvenlikle ilgili olduğu durumlarda sonucu bir numune grubu üzerinde doğrulayın.
Kritik eklemler için tork açısı kontrolü, tek başına torktan daha güvenilirdir. Bağlantı elemanını düşük bir torkla çalıştırın, ardından somunu tanımlanmış bir dönüş açısı kadar ilerletin. Bu yöntem somun faktörüne çok daha az bağlıdır ve kaplama ve yağlamadaki normal değişikliklere karşı daha tutarlı bir ön yük üretir.
Bir proje standart olmayan bir kafa şekli, özel bir diş formu veya ortak tabloların dışında bir mukavemet derecesi gerektirdiğinde standart formüller temellerini kaybeder. Bu noktada güvenilir bir spesifikasyona giden en hızlı yol doğrudan bağlantı elemanı üreticisiyle çalışmaktır. İhtiyaç duyulan projeler için özel bağlantı elemanı imalatı , tasarımı fabrikayla tartışmak, üretim alanında işe yarayan tork spesifikasyonuna giden en kısa yoldur.

Düzeltme ankrajı cıvatalar, rondelalar, fındık ve 4 adet silindirik kalkanları içerir. Cıvataları sıkarak, kalkan tüpleri genişler ve bileşenler be...
Detaylara bakın
Flanş cıvataları, boruları ve bileşenleri flanşlarla sıkıca bağlamak için özel olarak kullanılır. Flanş cıvataları, DIN-6921, GB-5787 ve GB-5789 gi...
Detaylara bakın
Derece 8.8 Siyah Oksit Tam İşaretli Altıgen Soket Cıvataları Dahili Alçakgönüllü bir tasarıma sahiptir ve onaltılık bir kafalı bir anahtarla kullan...
Detaylara bakın
Derece 8.8 Siyah Oksit Tam İşaretli Altıgen Cıvatalar çok yaygın bir bağlantı elemanıdır ve sıkılaştırmak için bir anahtar veya altıgen anahtar ger...
Detaylara bakın
Bu ürün yüksek kaliteli karbon çeliğinden yapılmıştır ve titiz bir ısı işlem sürecine uğrar. Yüksek mukavemet, iyi esneklik ve tokluğa sahiptir. Yü...
Detaylara bakın
Bu 304 paslanmaz çelik düz tam iplikli altıgen cıvata, yüksek kaliteli paslanmaz çelik malzemeden yapılmış bir tür bağlantı elemanlarıdır ve korozy...
Detaylara bakın
Bu düz yuvarlak düz kafa kaynak omuz cıvatası, çeşitli kaynak uygulamaları için uygun bir bağlantı elemanıdır. Düz kafası ve yuvarlak kafa tasarımı...
Detaylara bakın
Bu derece 12.9 çinko kaplama tezgahı kafa kare pulluk cıvatası, yüksek hassasiyet, yüksek çalışma, yüksek mukavemet ve yüksek gerilme mukavemeti av...
Detaylara bakın
Oda 102, Bina 13, Alan A, Wanyang Zhongchuang Parkı, Ganyao Kasabası, Jiashan İlçesi, Zhejiang Çin.
+86-17858810290
+86-573-84648787
ürün
hareketli
